Filtracja sprężonego powietrza bez utraty ciśnienia: jak zaprojektować skuteczny układ
Najpierw określ, co ma zostać usunięte
Dobór filtracji powinien zaczynać się od zanieczyszczeń, a nie od średnicy przyłącza. W sprężonym powietrzu występują cząstki stałe, woda oraz olej w postaci aerozolu lub oparów. Pył i produkty korozji mogą przyspieszać zużycie uszczelnień, zaworów i siłowników. Kondensat tworzy z zabrudzeniami osad, natomiast olej może zakłócać pracę elementów pneumatycznych i procesów wrażliwych na jakość medium.
Wymagania trzeba powiązać z konkretnym zastosowaniem. Standardowa pneumatyka maszynowa zwykle potrzebuje ochrony przed pyłem, wodą w aerozolu i mgłą olejową. Przy malowaniu, klejeniu, wybranych procesach pakowania lub aparaturze pomiarowej kryteria mogą być bardziej rygorystyczne. Norma ISO 8573-1 porządkuje ocenę cząstek, wody i oleju, ale sama nie wskazuje gotowego zestawu urządzeń. Konfigurację należy oprzeć na wymaganiach procesu, warunkach pracy i dopuszczalnym spadku ciśnienia.
Prawidłowa kolejność stopni filtracji
Najbardziej uniwersalna zasada brzmi: od zanieczyszczeń większych do coraz drobniejszych. Pierwszy powinien pracować separator wody, który odciąża dalsze stopnie z większych kropli i części zanieczyszczeń. Następnie stosuje się filtr wstępny do zatrzymywania cząstek stałych. Dopiero za nim powinien znaleźć się filtr koalescencyjny, przeznaczony do usuwania aerozoli wodnych i olejowych.
Jeżeli proces wymaga ograniczenia oparów oleju lub zapachów, końcowym stopniem może być filtr z węglem aktywnym. Nie zastępuje on koalescencji: potrzebuje możliwie czystego i osuszonego strumienia, ponieważ krople oleju lub wody szybko ograniczają jego użyteczność. Szczegółowe kryteria doboru, typowe zastosowania oraz relację między jakością medium i kosztami energii opisuje poradnik doboru filtra do sprężonego powietrza pod proces i pneumatykę.
Ważne jest również rozdzielenie zadań filtracji i osuszania. Filtr koalescencyjny usuwa aerozol, ale nie obniża zawartości pary wodnej tak jak osuszacz. Jeżeli w sieci występuje wykraplanie, trzeba sprawdzić punkt rosy, separatory, spusty kondensatu, prowadzenie przewodów oraz miejsca, w których może gromadzić się woda.
Dobór pod przepływ, a nie pod gwint
Filtr dobrany wyłącznie po rozmiarze przyłącza może pasować mechanicznie, a jednocześnie powodować niepotrzebne straty ciśnienia. Podstawą jest rzeczywisty przepływ w szczycie poboru, ciśnienie robocze, temperatura oraz przewidywane zabrudzenie wkładu. Dane z tabliczki sprężarki nie zawsze odpowiadają chwilowemu zapotrzebowaniu całego zakładu, dlatego warto wykorzystać przepływomierz albo wykonać pomiar podczas normalnej pracy.
W praktyce należy zostawić rezerwę na wzrost oporów w czasie eksploatacji. Za mała obudowa zwiększa spadek ciśnienia, a zbyt duży element może nie uzasadniać kosztu i zajmowanej przestrzeni. Trzeba także ocenić ostatni odcinek instalacji: średnicę przewodu, liczbę redukcji, szybkozłączki i lokalne filtry. Nawet poprawnie dobrana stacja centralna nie usunie strat wynikających z wąskiego lub źle poprowadzonego przyłącza.
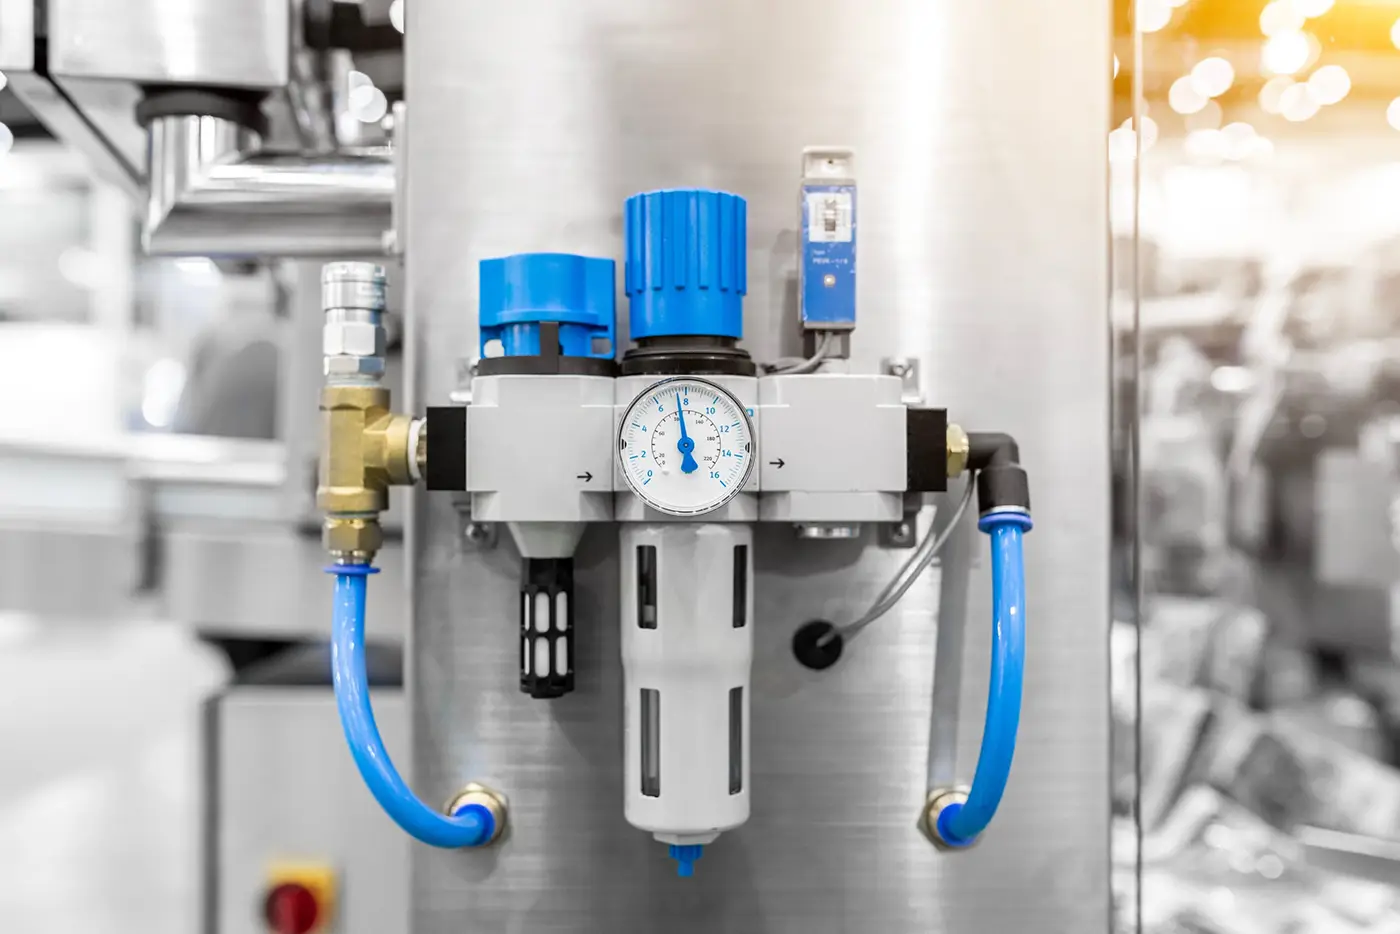
W punktach poboru przydatny może być moduł łączący filtr, reduktor ciśnienia, manometr i zawór odcinający. Przy wyborze takiego zespołu nie wystarczy sprawdzić zakresu gwintów, ponieważ o pracy odbiornika decydują także przepływ, wymagany poziom filtracji oraz stabilność ciśnienia. Dlatego blok przygotowania sprężonego powietrza dobrany do przepływu i spadku ciśnienia powinien być traktowany jako część konkretnej aplikacji, a nie uniwersalny dodatek do każdej maszyny.
Monitoring Δp i organizacja serwisu
Każdy filtr wprowadza opór, który rośnie wraz z zabrudzeniem wkładu. Jeżeli różnica ciśnień nie jest kontrolowana, filtr zaczyna działać jak dławik. Objawami mogą być wolniejsza praca pneumatyki, spadek mocy narzędzi lub niestabilność odbiorników. Podnoszenie ciśnienia na sprężarce bywa szybkim rozwiązaniem operacyjnym, lecz zwiększa zużycie energii i nie usuwa przyczyny.
Monitoring Δp powinien być połączony z jasno określonym progiem serwisowym. Wymianę wkładu lepiej planować na podstawie wskazań i warunków pracy niż czekać na wyraźne pogorszenie działania maszyny. Trzeba równocześnie sprawdzać spusty kondensatu. Nieskuteczne odprowadzanie wody może gwałtownie przyspieszyć zatykanie filtrów i skrócić okres między przeglądami.
Jeśli po wymianie wkładów spadek ciśnienia szybko powraca, należy przeanalizować cały układ. Przyczyną może być nadmiar kondensatu, rdza w przewodach, przekroczenie przepływu obudowy albo niesprawny separator. Sama wymiana wkładu nie naprawi problemu źródłowego.
Centralnie, strefowo czy przy maszynie?
Filtrację centralną warto uzupełniać stopniami strefowymi lub punktowymi tam, gdzie proces ma szczególne wymagania. Takie rozwiązanie ogranicza koszty budowania bardzo restrykcyjnej jakości w całym zakładzie, a jednocześnie chroni wrażliwe odbiorniki. Filtr przy maszynie pełni wtedy funkcję ostatniej bariery, lecz nie powinien zastępować porządku w sieci, osuszania ani właściwego odwadniania.
Przed modernizacją dobrze zebrać przepływ szczytowy, ciśnienie wejściowe i robocze, temperaturę, rodzaj zanieczyszczeń oraz wymagania procesu. Następnie można ustalić kolejność stopni, wielkość obudów, punkty pomiarowe i harmonogram serwisu. Takie podejście ogranicza ryzyko przewymiarowania, nieplanowanych spadków ciśnienia i wymiany filtrów bez usunięcia przyczyny.
Skuteczny układ filtracji jest więc połączeniem technologii i dyscypliny eksploatacyjnej. Separator wody, filtr wstępny, koalescencja i ewentualnie węgiel aktywny muszą być dobrane do przepływu oraz procesu. Równolegle trzeba kontrolować Δp, kondensat i stan przewodów. Dopiero wtedy filtracja chroni pneumatykę i jakość medium bez niepotrzebnego dławienia instalacji.